

蔡司三坐标测量机(CMM)在铝合金压铸件上的应用
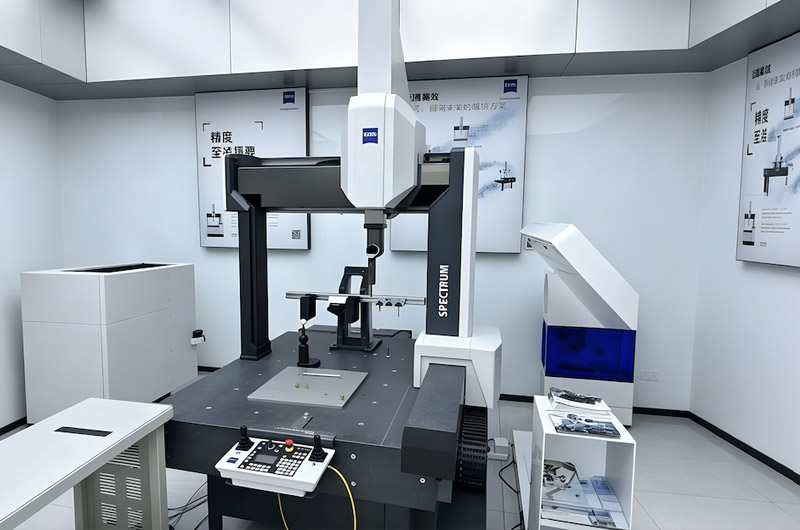
搭载 CALYPSO 测量软件的蔡司三坐标测量机(ZEISS-CMM)是铝合金压铸行业的核心计量设备,尤其适用于新能源汽车压铸零部件的质量控制。该设备涵盖了从模具验证、首件确认、压铸毛坯检测、CNC 精加工件检测到批量生产过程监控的全流程,能够有效解决压铸件在装配过程中常见的翘曲、收缩变形、孔位偏差及几何公差超差等行业痛点问题。
1. 压铸模具阶段的应用
1. 压铸模具型腔的精密验证
将实际型腔数据与CAD模型进行比对,以检测型腔轮廓公差、脱模斜度及分型面平整度。提前发现模具磨损与变形,从而减少试模次数,并缓解飞边与毛刺问题。
2. 试模数据可追溯性
通过测量模具型腔尺寸与试制压铸件,计算铝合金的实际收缩率;区分缺陷是源于模具本身还是压铸工艺参数,从而大幅缩短新产品模具开发的调试周期。
3. 模具维护服务
定期测量模具型腔的磨损量,以定量确定模具维修周期,并延长压铸模具的使用寿命。
2. 铝合金压铸毛坯检验
1. FAI 全尺寸首件检验
完成 PPAP 首件检验报告。检测关键尺寸、壁厚、基准面平面度以及表面轮廓度公差。鉴于铝合金压铸件在冷却过程中易发生翘曲,利用三坐标测量机(CMM)量化翘曲数值,从而指导压铸及冷却工艺参数的优化。
2. 孔与底切特征的检查
评估毛坯上预制孔的位置公差,并预测是否为后续数控(CNC)加工预留了足够的加工余量。
3. 批次过程巡检
按生产班次进行抽检,以监控压铸工艺波动引起的尺寸偏差,针对批量不合格情况发出预警,并降低废品损失。
> 痛点:游标卡尺和定制量具只能测量单点尺寸,而三坐标测量机(CMM)能够评估完整的3D几何公差;鉴于铝合金压铸件因冷却而产生应力变形,这一点至关重要。
3. CNC加工后成品零件检验(新能源汽车零部件:转向机壳体、减速器壳体、压缩机壳体、液冷板)
1. 单次装夹下的多项目测量
评估孔系的位置度、同轴度、平行度、垂直度、密封面的平面度、轮廓度以及完整的GD&T几何公差。适用于复杂的多面壳体类零件,并去除了因重复装夹而产生的定位误差。
2. 装配尺寸验证
确保满足客户装配所需的配合精度,并与海外OEM厂商统一计量标准。测量报告可直接用于外贸交付及客户审核,这也是汽车零部件压铸厂广泛采用蔡司(ZEISS)三坐标测量机(CMM)的关键原因。
3. 基于测量数据的闭环过程反馈
将测量数据反馈给数控(CNC)机床,以进行加工偏差补偿。CALYPSO 软件支持离线编程,因此新产品的编程工作不会占用实体三坐标测量机(CMM)设备,从而提高了检测效率。
4. 创造外贸价值与优质交付
1. 生成标准化、可追溯的3D检测报告,以满足海外客户对IATF16949及PPAP的提交要求,并增强客户信心。
2. 内置温度补偿功能可适应车间环境波动,确保测量数据稳定,从而实现对大批量压铸件的持续质量控制。
3. 可扩展的多传感器解决方案:结合接触式测头与光学扫描技术,采集复杂曲面的点云数据,并生成颜色偏差图,从而直观呈现实际零件与CAD模型之间的偏差区域。
5. 典型的铝合金压铸测试产品
新能源汽车转向器壳体、减速器壳体、空调压缩机壳体、PTC壳体、电驱壳体、液冷散热板、电机端盖及其他结构与密封类压铸件。